
Spawanie rurociągów przemysłowych: Jak wygląda praca od przygotowania do odbioru spoiny
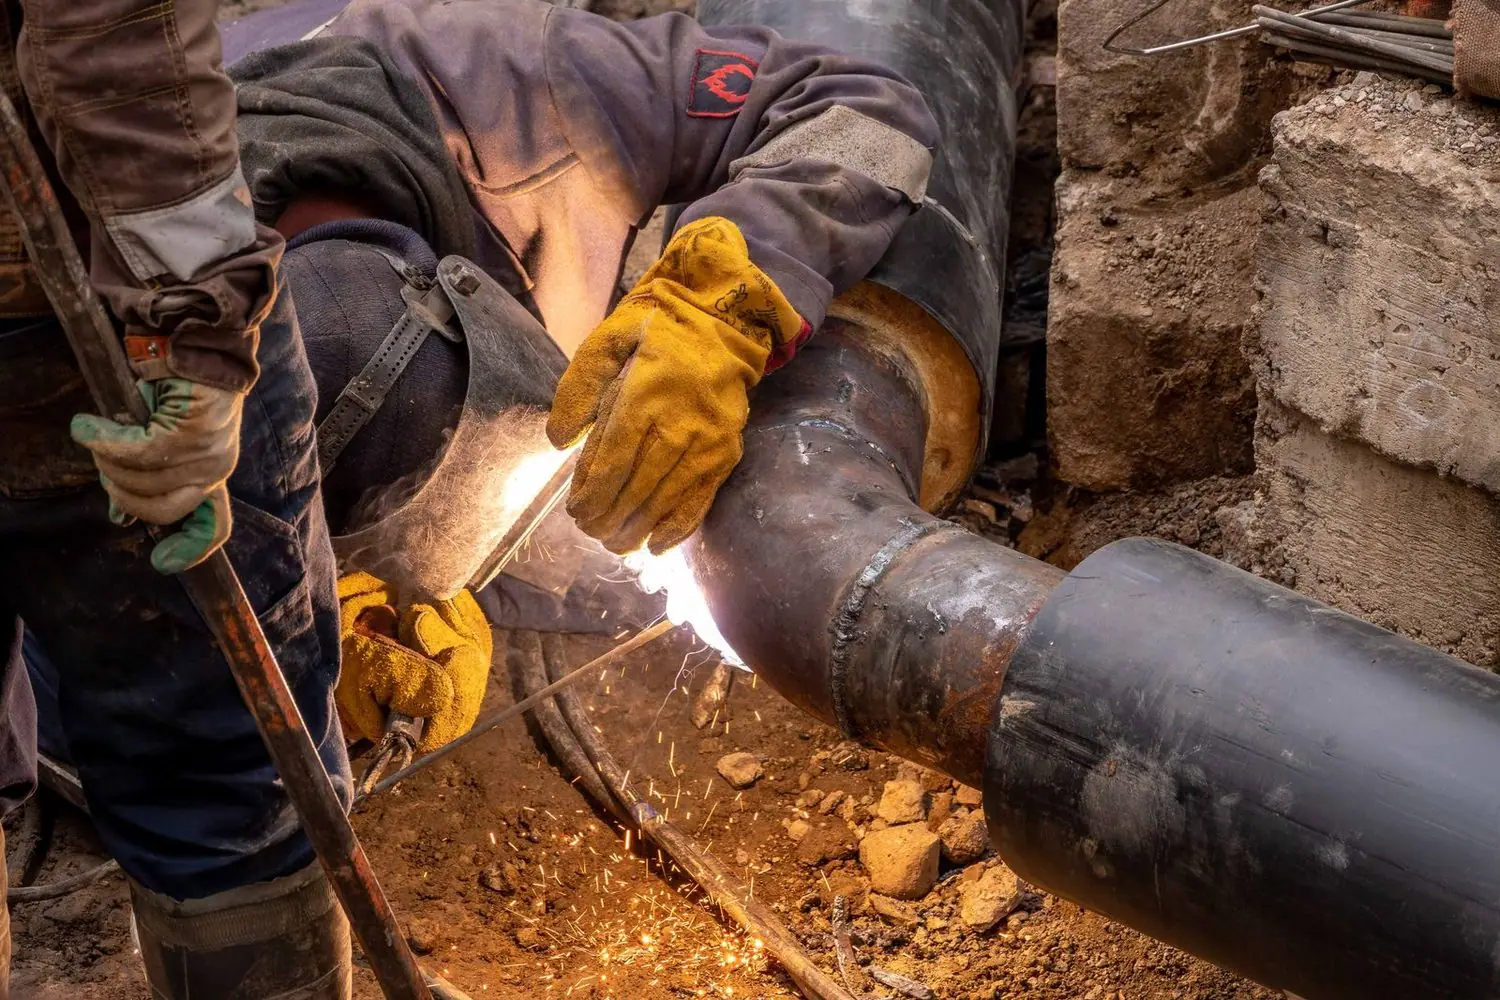
Rurociąg w zakładzie spożywczym, chemicznym czy w kotłowni z daleka wygląda jak zwykły ciąg rur. O tym, czy będzie bezpieczny i szczelny przez lata, decydują jednak setki spoin, a każda z nich jest efektem kilku etapów pracy, z których samo spawanie zajmuje tylko część czasu. Ten tekst pokazuje, jak wygląda taka praca w praktyce: od przygotowania rur, przez wybór metody, po kontrolę i odbiór połączeń.
Przygotowanie, czyli połowa sukcesu
Spawacz rurociągów spędza zaskakująco dużo czasu, zanim w ogóle zajarzy łuk. Rury trzeba przyciąć prostopadle do osi, przygotować ukosowanie krawędzi zgodnie z instrukcją technologiczną spawania, oczyścić miejsce łączenia z rdzy, farby, tłuszczu i wilgoci, a potem dokładnie ustawić elementy względem siebie. Nawet niewielkie przesunięcie osi albo nierówna szczelina utrudnią wykonanie pełnego przetopu.
Przy stali nierdzewnej dochodzi ochrona grani. Wnętrze rury przepłukuje się gazem formującym, najczęściej argonem, żeby od środka spoina nie utleniła się i nie straciła odporności na korozję. To szczególnie ważne w przemyśle spożywczym i farmaceutycznym, gdzie wnętrze rury styka się z produktem.
Na tym etapie liczy się też materiał wyjściowy. Inaczej pracuje się z rurami bezszwowymi, a inaczej z rurami ze szwem - różnice opisaliśmy w tekście o tym, czym się różni rura bezszwowa od spawanej.
Metoda spawania dobrana do zadania
W rurociągach przemysłowych najczęściej spotyka się metodę TIG, spawanie MIG/MAG oraz spawanie elektrodą otuloną. TIG daje bardzo dobrą kontrolę nad jeziorkiem i czyste spoiny, dlatego jest standardem przy stali nierdzewnej i przy warstwie przetopowej. MIG/MAG jest szybsza przy wypełnianiu grubszych ścianek, a elektroda otulona sprawdza się w terenie i przy pracach montażowych na wietrze. Podstawowe różnice między TIG a elektrodą omówiliśmy w poradniku o spawaniu TIG i spawaniu elektrodą.
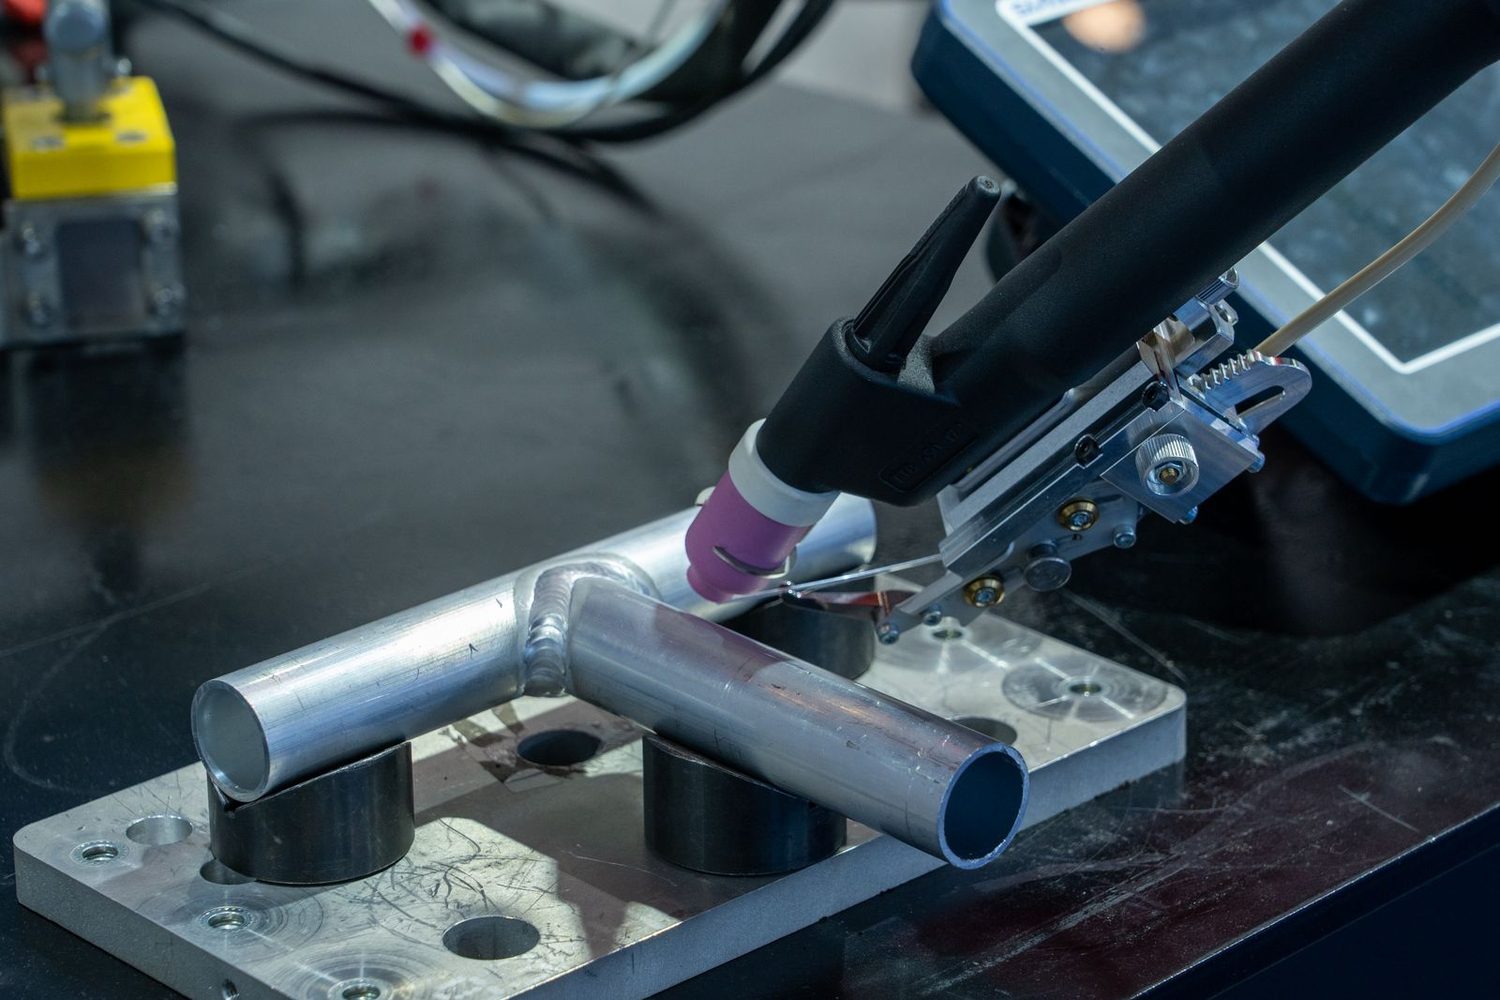
Coraz częściej stosuje się też spawanie zmechanizowane. Rura obraca się na obrotniku albo głowica spawalnicza obiega ją po stałym torze, a spawacz pilnuje parametrów. Takie spawanie obwodowe daje powtarzalne spoiny, ogranicza liczbę niezgodności i skraca czas wykonania każdego połączenia. Sprawdza się przy prefabrykacji odcinków rurociągów, króćców i niewielkich zbiorników, gdy podobnych połączeń jest dużo.
Przykładem firmy, która łączy obie drogi, jest PBO Kaszyński (https://pbokaszynski.pl/spawanie-rur/) z Gniezna, działający na terenie Wielkopolski. Swoją ofertę kieruje przede wszystkim do małych i średnich zakładów z branży petrochemicznej, spożywczej, papierniczej i elektrycznej.
W opisie usługi spawanie rur (https://pbokaszynski.pl/spawanie-rur/) firma wymienia zmechanizowane spawanie obwodowe metodą TIG, prace metodą MIG oraz dozorowe uprawnienia spawalnicze do spawania rur nierdzewnych z pełnym przetopem. Spoiny są sprawdzane badaniami ultradźwiękowymi, radiologicznymi i wizualnymi, a cena ustalana indywidualnie, zależnie od wielkości zlecenia i potrzebnej techniki.
Kontrola spoin i dokumentacja
Spoina na rurociągu ciśnieniowym nie jest gotowa w chwili, gdy spawacz zdejmie przyłbicę. Najpierw przechodzi badanie wizualne, a następnie, w zależności od wymagań projektu i dozoru technicznego, badania nieniszczące: radiograficzne, ultradźwiękowe, penetracyjne lub magnetyczno-proszkowe. Przy instalacjach podlegających dozorowi znaczenie mają też uprawnienia spawaczy i zakładu, zatwierdzone technologie spawania oraz dokumentacja, z której wynika, kto i jak wykonał konkretne połączenie.
Na koniec instalację poddaje się zwykle próbie ciśnieniowej. Dopiero jej pozytywny wynik i komplet dokumentów pozwalają przekazać rurociąg do eksploatacji.
Najczęstsze błędy i jak ich unikać
- Brak przetopu - zwykle skutek zbyt małej szczeliny, złego ukosowania lub zbyt niskiego natężenia prądu.
- Porowatość - zanieczyszczone krawędzie, wilgoć albo przeciąg, który zdmuchuje osłonę gazową.
- Przebarwienia grani w stali nierdzewnej - niewystarczające formowanie gazem od wewnątrz.
- Pęknięcia - niewłaściwy materiał dodatkowy, zbyt szybkie stygnięcie lub naprężenia montażowe.
- Odkształcenia - za dużo ciepła wprowadzonego w jednym miejscu i zła kolejność spawania.
Co powinien wiedzieć zamawiający
Firma, która zleca wykonanie lub modernizację rurociągu, nie musi znać się na spawaniu, ale powinna zadać wykonawcy kilka pytań: jakie metody stosuje przy danym materiale, jakie uprawnienia mają spawacze i czy obejmują wymagany dozór, jakie badania spoin są w cenie oraz czy dostanie dokumentację powykonawczą. Warto też zapytać o sposób wyceny, bo przy mniejszych zleceniach indywidualna kalkulacja bywa korzystniejsza niż sztywny cennik.
Dobrego spawania rurociągów zwykle nie widać. Widać za to jego brak: wycieki, przestoje i kosztowne poprawki. Dlatego czas poświęcony na przygotowanie, dobór metody i kontrolę to w tej pracy inwestycja, a nie strata.
Przeczytaj także
Czym różni się kompresor tłokowy od śrubowego: Porównanie dla małych firm
Rozważasz inwestycję w odpowiedni kompresor dla swojej małej firmy, ale utknąłeś w gąszczu…
Jak wybrać odpowiedni olej hydrauliczny do prasy warsztatowej
Efektywność i bezpieczeństwo działania prasy warsztatowej zależą w dużej mierze od wyboru…
Jak wybrać odpowiedni wózek widłowy: Poradnik zakupowy
Kto by pomyślał, że wybór odpowiedniego wózka widłowego może mieć tak ogromne znaczenie…
Jak prawidłowo składować materiały przemysłowe: Przewodnik BHP
Inwestowanie w bezpieczne składowanie materiałów przemysłowych to nie tylko przestrzeganie zasad…